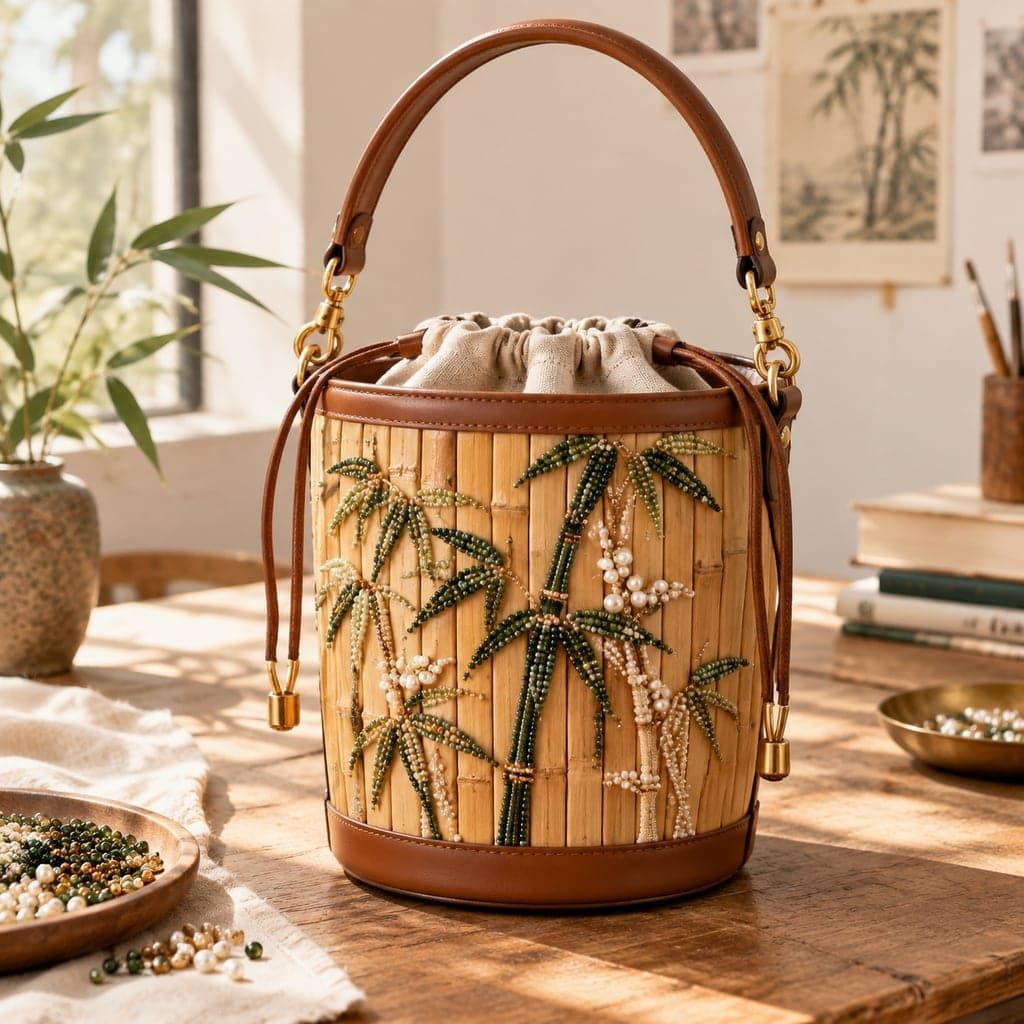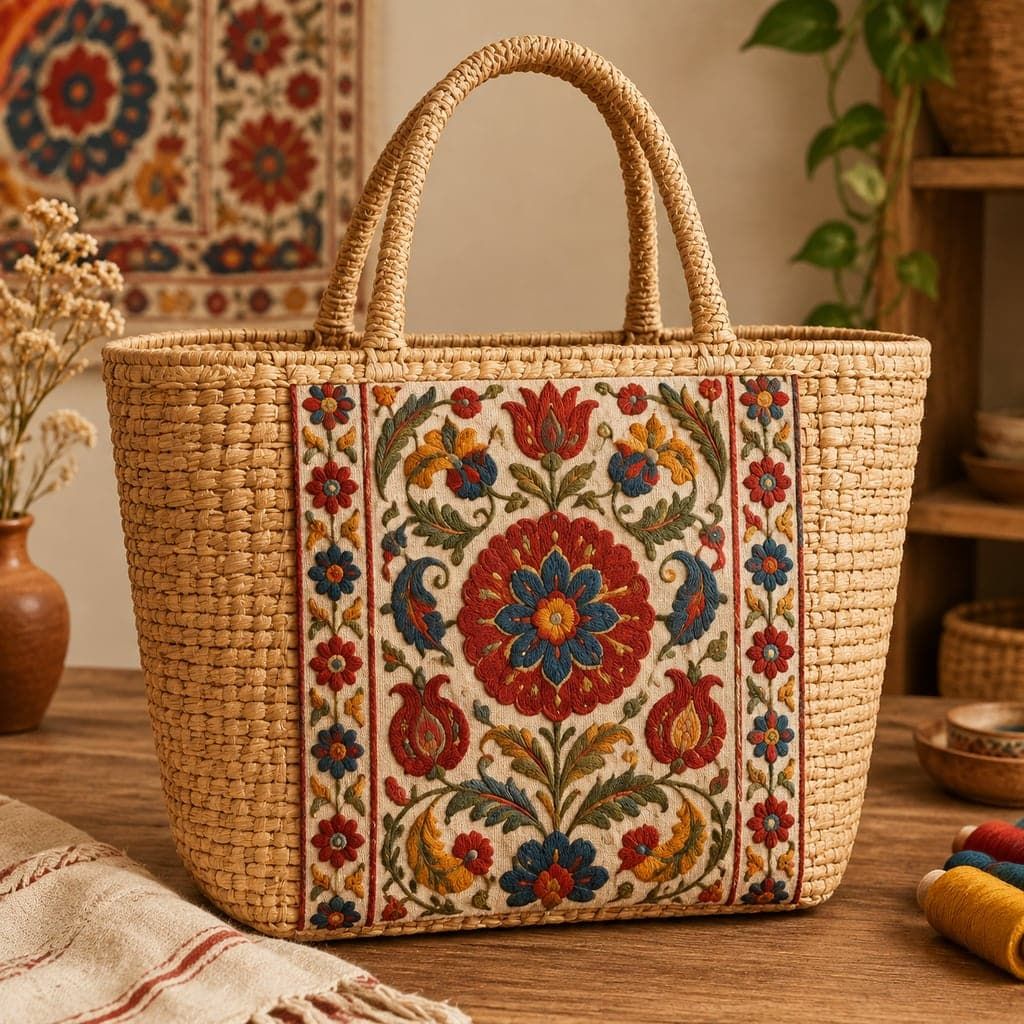
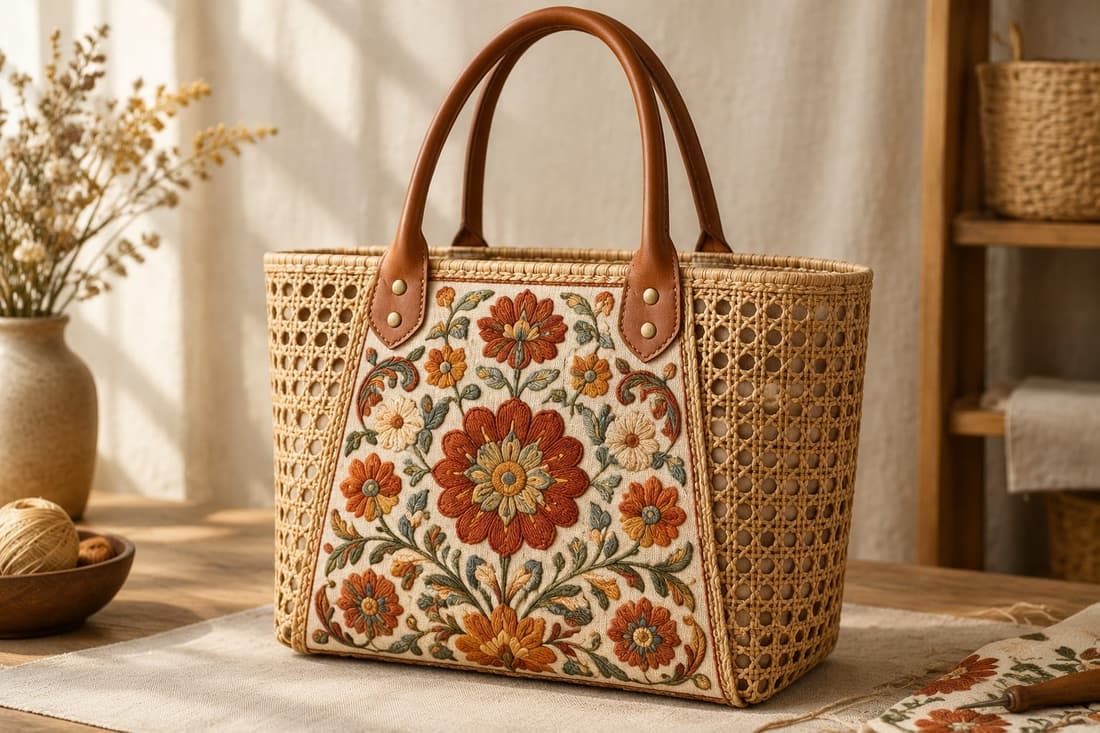
단단하고 입체적인 천연 핸드메이드 라탄 바스켓과 부드럽고 섬세한 고밀도 면 캔버스 자수 패널을 견고하게 접합하는 것은 가방 제조 분야의 대표적인 고난도 과제였습니다.
일반 공장들은 일반 미싱기로 자수 패널을 라탄에 직접 재봉하려 합니다. 그 결과는 자명합니다. 라탄 섬유 미끄러짐, 바늘 파손, 접합선 왜곡 및 출시 몇 주 만의 올 풀림 현상이 발생합니다.
핵심 공법 1: 내장형 유연 경량 형상기억 코어
TelvaBag 아틀리에는 접합부 가장자리 내부에 특수 설계된 초경량 고탄성 형상기억 심재를 삽입합니다. 이는 인도네시아산 천연 라탄과 18oz 중량 면 캔버스 사이의 응력을 완충하여 무거운 수납 시에도 형태를 곧게 유지합니다.
핵심 공법 2: 보이지 않는 이중 역봉제 및 엣지 바인딩
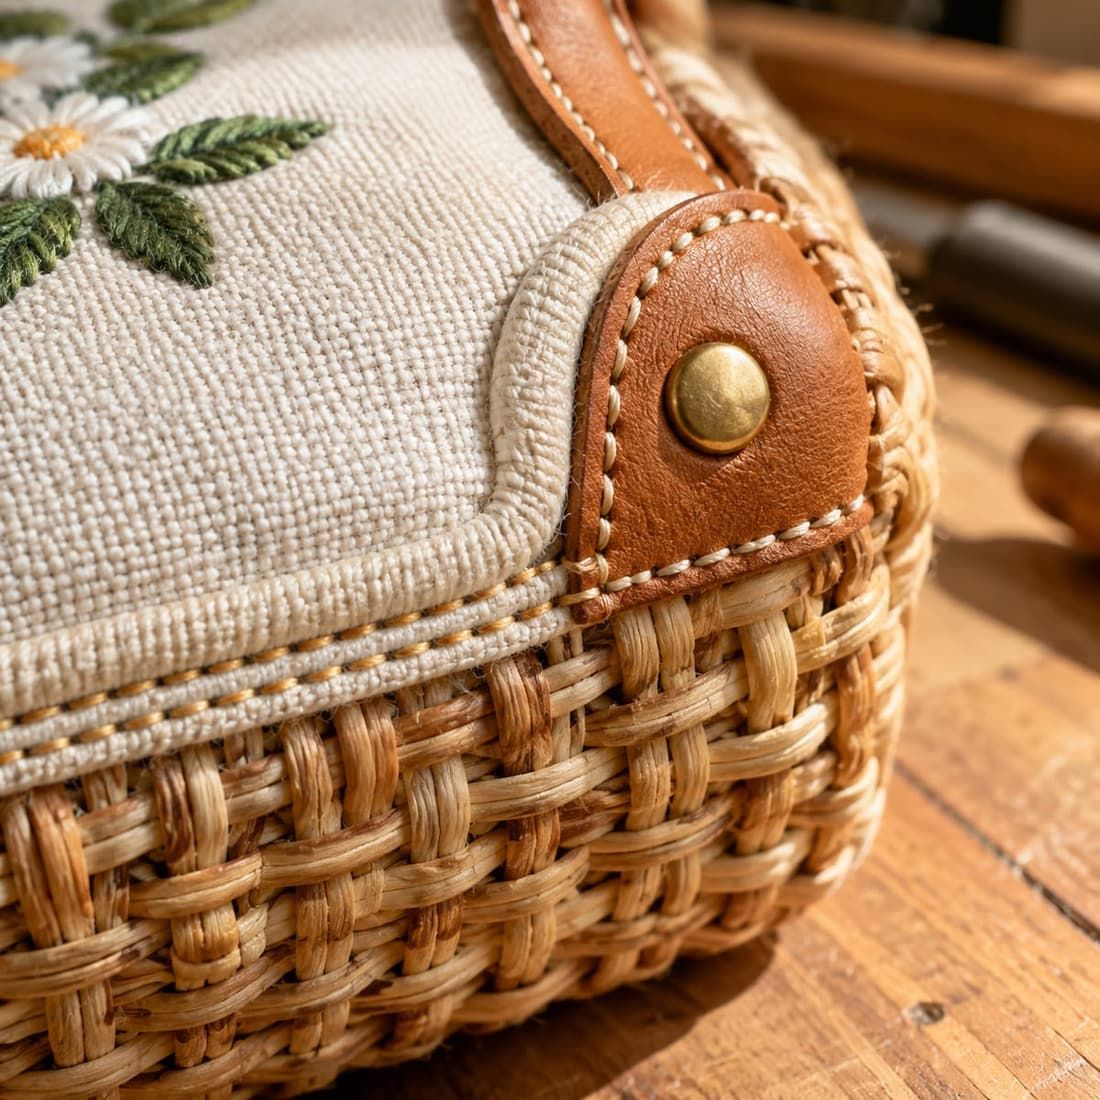
천연 섬유는 끝단이 원단을 뚫고 나오는 경향이 있습니다. 당사는 특수 고밀도 바인딩 파이핑과 2회 통과 역잠금 스티치를 결합하여 천연 섬유 끝단을 완전히 밀봉, 보풀과 올 풀림을 원천 차단했습니다.
핵심 공법 3: 솔리드 황동 및 베지터블 풀그레인 레더 앵커
핸들과 바구니 테두리가 맞닿는 하중 집중 부위에 베지터블 가죽 패드와 이중 황동 중공 리벳으로 보강합니다. 수직 충격 인장 테스트에서 15kg 이상의 하중을 견뎌냅니다.
혼합 매체 프로토타입은 최소 50개 주문부터 10영업일 내 실물 봉인 샘플로 제공됩니다. 디자인 도면을 전송하시면 엔지니어가 즉시 타당성을 검토합니다.
자수와 직조의 접합부가 가장 먼저 파손되는 이유
강성이 크게 다른 두 소재가 하나의 솔기에서 만납니다. 하중이 걸리면 직조 바디는 거의 움직이지 않고 자수 캔버스가 늘어나므로, 모든 변형이 한 줄의 봉제선에 집중됩니다. 여기에 잘린 천연 섬유의 끝단이 더해지면 전형적인 파손이 나타납니다. 솔기가 벌어지고 직조가 밀리며, 섬유 끝이 가는 바늘처럼 안쪽에서 캔버스를 뚫고 나와 보풀이 됩니다.
- 강성 불일치: 단단한 등나무와 부드러운 캔버스가 만나 응력이 솔기에 집중된다.
- 섬유 단면 노출: 잘린 등나무와 해초 끝이 가는 바늘처럼 안쪽에서 캔버스를 찌른다.
- 바늘 손상: 등나무에 무리하게 미싱을 걸면 바늘이 부러지고 땀을 건너뛴다.
- 가장자리 풀림: 끝단 처리가 없으면 가방이 휠 때마다 자수 패널 가장자리가 풀린다.
- 흡습 차이: 천연 섬유와 면은 흡습률이 달라 사용하면서 솔기가 느슨해진다.
내장 형상기억 코어가 솔기에 주는 변화
코어는 솔기 안쪽에 넣는 고탄성 얇은 심재입니다. 가방을 딱딱하게 만드는 것이 아닙니다. 서로 당기는 두 소재 사이에 유연한 층을 넣어 하중을 개별 땀이 아니라 심재를 따라 분산시키므로, 하중이 걸려도 봉제선이 곧게 유지됩니다.
- 위치: 패널을 가로지르지 않고 솔기 안쪽에 넣어 가방이 자연스럽게 접히도록 한다.
- 무게: 심재는 몇 그램만 더한다. 차이는 강성이 아니라 하중 분산에 있다.
- 형상기억: 압축 후 되돌아와 운송 중에도 입구 라인이 유지된다.
- 대체하지 못하는 것: 끝단 처리나 손잡이 접합부 보강을 대신하지 않는다.
혼합 매체 가방에는 어떤 끝단 처리를 써야 하는가
| 끝단 처리 | 적합한 용도 | 트레이드오프 |
|---|---|---|
| 바이어스 마감+이중 역봉제 | 풀리는 천연 섬유 단면 | 솔기가 두꺼워지고 숙련 봉제가 필요 |
| 접어 넘김 테이프 | 얇은 캔버스 패널과 가벼운 바디 | 단단한 등나무 끝 보호에는 약함 |
| 가죽 끝단 마감 | 드러나는 고급 디테일과 손잡이 부위 | 비용 증가, 배색할 소재가 하나 늘어남 |
| 접착제로 마감한 생단 | 등나무에는 권장하지 않음 | 습기와 반복 굽힘에서 접착이 실패 |
혼합 매체 양산 출하 전 통과해야 하는 품질 관문
- 평평한 시험포가 아니라 완성된 접합부에서 인장 시험을 한다.
- 섬유 끝 검사: 솔기 안쪽을 손가락으로 훑어 튀어나온 등나무가 있는지 확인한다.
- 손잡이 접합부에 동적 하중 시험을 한다. 정하중이 아니라 충격을 받는 부위다.
- 조립 후 두 소재의 색을 함께 확인한다. 염색 캔버스와 천연 등나무는 경년 변화가 다르다.
- 전수 침검출: 등나무 근처를 봉제할 때 가장 큰 위험은 부러진 바늘 조각이다.
솔직히 말하는 한계
혼합 매체는 직조만 한 가방이나 자수 캔버스만 한 가방보다 비용과 시간이 더 듭니다. 두 가지 기술 영역과 관리된 접합 공정이 필요하기 때문입니다. 또한 완전히 평평하게 접히는 설계에는 맞지 않습니다. 직조 입구는 평평하게 포개지지 않습니다. 그리고 어떤 심재도 손직조 가방을 파손되지 않는 제품으로 만들지 않습니다. 응력을 관리할 뿐 없애지는 않습니다. 이 페이지의 수치는 모두 아틀리에 실측 기준입니다.
혼합 매체 구조에 대해 자주 묻는 질문
자수를 등나무에 바로 미싱할 수 있습니까?
안정적이지 않습니다. 등나무는 바늘을 부러뜨리고 땀을 건너뜁니다. 자수 패널을 먼저 만들고, 관리된 솔기와 보강된 끝단 처리로 직조 바디에 접합합니다.
내장 코어 때문에 가방이 딱딱해집니까?
아닙니다. 솔기를 따라 하중을 분산하는 고탄성 얇은 심재입니다. 가방은 접히고 사용하면서 부드러워집니다.
혼합 매체 스타일의 최소 수량과 납기는?
스타일과 컬러웨이당 50개부터이며 샘플은 실물 1점 봉인에서 시작합니다. 혼합 매체는 양산 25~35일 구간의 상단에 위치합니다.
자수와 결합할 수 있는 섬유는?
라탄, 탄화 대나무, 해초, 면 로프 모두 가능합니다. 다만 끝단 경도가 달라 마감 처리는 종류별로 조정해야 합니다.
- Suzani 자수 라탄 토트 바늘땀과 손잡이 상세를 포함한 혼합 매체 기준 모델.
- 천연 라탄과 탄화 대나무 비교 혼합 매체에 쓸 직조 바디 선택법.
- 10일 샘플 공정 전체 혼합 매체 요구가 봉인 샘플이 되기까지.
- 혼합 매체 개발 상담 스케치를 보내주시면 구조와 솔기를 검토합니다.
믹스미디어 프로그램을 위해 공급사를 평가하고 있다면, 세 가지 질문이 이 가방을 만들어 본 아틀리에와 그렇지 않은 곳을 구분합니다. 직조 바디와 자수 패널 사이의 수축률 차이를 어떻게 다루는지 물으세요. 패널을 조립 전에 팽팽하게 맞추는지 후에 맞추는지 물으세요. 그리고 방금 작업대에서 내려온 것이 아니라, 성형 후 일주일을 둔 제품의 봉제선 사진을 요청하세요. 세 가지를 망설임 없이 답하는 공급사는 공정을 가진 곳이고, 리드타임으로 답하는 곳은 가격만 가진 곳입니다.